筋骨疼痛贴的械字号门槛与代加工逻辑:从配方到量产的产业观察
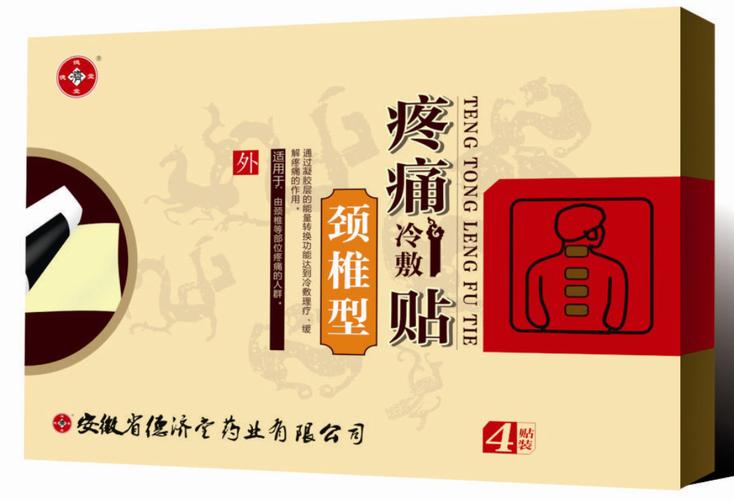
在安徽皖北地区,贴剂类产品的生产密度近五年持续上升。据安徽省药监局公开数据,截至2024年底,全省持有第一类医疗器械备案凭证的贴剂类产品超过1200个规格,其中筋骨疼痛贴相关备案占比约三成。这一数字背后,是疼痛贴批发市场持续扩容与膏药代加工需求外溢的共同作用。但备案数量多,不等于产品门槛低——筋骨疼痛贴从配方设计到批量出厂,中间隔着材料学、透皮工艺与合规体系三重关卡。
一、械字号贴剂的身份界定:不是所有贴都叫"医用"
筋骨疼痛贴通常以第一类医疗器械(械备)或第二类医疗器械(械注)身份流通,其分类依据在于作用机理与预期用途的表述边界。第一类产品不得宣称药理学作用,主要通过物理方式(如冷敷、支撑)起辅助缓解作用;若涉及药物成分透皮吸收,则需按第二类甚至药品路径申报。实际操作中,不少黑膏药贴牌订单在立项阶段就因用途表述越界被退回,常见问题是把"缓解"写成"治疗"。
从材料端看,医用冷敷贴与筋骨疼痛贴的基材体系差异明显。前者多以水凝胶或无纺布为载体,含水量高、降温曲线陡;后者倾向采用热熔胶或橡胶基质,配合发热或恒温设计,贴敷时长普遍在8至12小时。安徽医疗器械厂家在生产排程时,往往将两类产品分线管理,避免基质交叉污染。
二、配方与工艺:黑膏药贴牌的技术分水岭
传统黑膏药以植物油与黄丹炼制成膏,工艺依赖师傅经验,批次稳定性差。现代贴牌生产更多转向热压涂布与离型纸复合工艺,涂布厚度控制在0.3至0.8毫米区间,偏差超过0.1毫米即影响贴敷贴合度。某皖北代工厂的工艺记录显示,其筋骨疼痛贴产线将涂布温度稳定在85至92摄氏度,冷却辊温差控制在±2摄氏度以内,使剥离强度维持在1.2至1.8牛每厘米的合理区间。
- 基质选择:热熔胶体系初粘力好,适合快速贴敷;橡胶体系持粘力强,适合长时间活动场景。
- 背衬材料:无纺布透气但抗拉强度有限,PU膜防水性好但成本上浮约20%。
- 离型层:硅油纸与PE膜的选择直接影响解卷力,冬季低温环境下需上调硅油涂布量。
膏药代加工环节中,配方微调是常态。客户常要求"贴上去有温热感但不灼烧",这涉及发热剂配比与透气孔密度的联动调整,单靠更换原料供应商难以解决,需要产线做小批量试贴验证。
三、质量检测与代加工协作:看不见的成本项
一次性医用耗材类贴剂出厂前需完成外观、尺寸、剥离强度、持粘性、微生物限度等检测。据行业抽检通报,贴剂类产品不合格项集中在持粘性不达标与微生物超标两类,前者多因涂布量不足,后者常与包装密封性相关。规范厂家会在内包装环节设置在线密封性抽检,每批次留存样品不少于20贴,留样期覆盖产品有效期后半年。
卫生用品OEM与械字号贴剂代加工的核心差异在于质量体系文件深度。前者侧重卫生指标,后者需建立从原材料进货检验到成品放行的完整记录链。选择代工方时,核查其是否具备与申报类别匹配的生产范围、是否保留完整的批生产记录,比比较报价更有实际意义。
医用敷料贴与疼痛贴批发市场的价格竞争,长期看会向质量一致性收敛。筋骨疼痛贴作为高频复购品类,批次间的贴感差异是终端退货的主要诱因之一。对品牌方而言,代加工合作中明确涂布量公差、持粘性下限与留样规则,比单纯压低单价更能守住复购率。康源药械在皖北贴剂代工领域积累的产线管理经验表明,把工艺参数写进代工协议、把检测数据纳入批次放行条件,是疼痛贴产品从"能贴"走向"好贴"的务实路径。